"这台机器能打我的材料吗?"这是购买前最该确认的问题。本文按材料类别说明适配性,帮你快速判断。
一、金属材料:主力应用场景
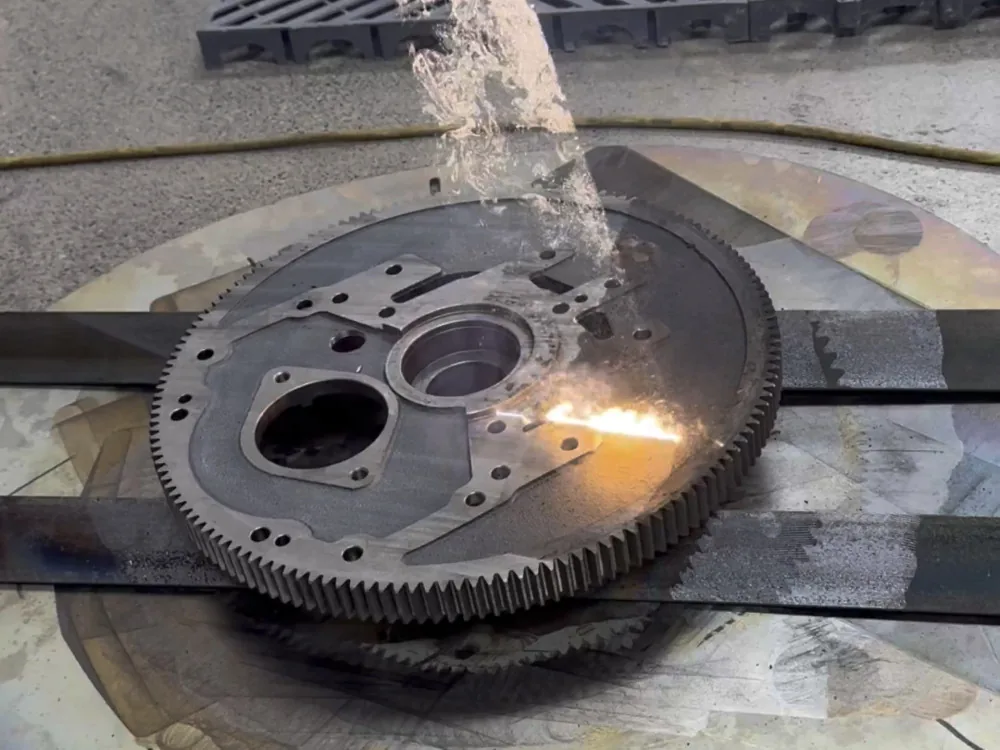
光纤激光(1064nm)对金属吸收率高,几乎所有常见金属都能打:
| 材料 | 打标效果 | 说明 |
|---|---|---|
| 不锈钢 | 优秀 | 深色清晰,可调参数产生彩色效果 |
| 碳钢 / 铁 | 优秀 | 对比度高,适合编号批号 |
| 铝合金 | 良好 | 浅色标记,阳极氧化铝效果更好 |
| 铜 / 黄铜 | 良好 | 反光强,需调整参数 |
| 镀锌板 | 良好 | 注意不要破坏镀层 |
| 合金钢 / 模具钢 | 优秀 | 可打一定深度,适合追溯标识 |
金属是光纤激光打标机最擅长的领域,也是手持机最主要的应用方向。
二、塑料与橡胶:需要试打确认
塑料种类繁多,效果差异极大:
通常效果良好:
ABS、PC、PA 等工程塑料
深色塑料(打出来通常是浅色)
含激光敏感添加剂的塑料
需要谨慎:
白色或浅色塑料:对比度可能不足
PVC:受热可能释放腐蚀性气体,不建议打标
含卤素材料:可能产生有害气体
发泡材料:容易烧焦塌陷
> 塑料类材料务必先寄样试打。 同一种塑料牌号不同,效果可能完全不同。
三、表面处理件:效果往往更好
经过表面处理的工件,打标对比度通常比基材更佳:
阳极氧化铝:打出来是浅色/白色,对比强烈,常用于电子产品标牌
喷漆 / 喷涂件:激光去除涂层露出底材,形成清晰标识
电镀件:需注意不要破坏镀层
氧化发黑件:效果好,常用于五金工具
四、较难打标的材料与替代方案
| 材料 | 问题 | 替代方案 |
|---|---|---|
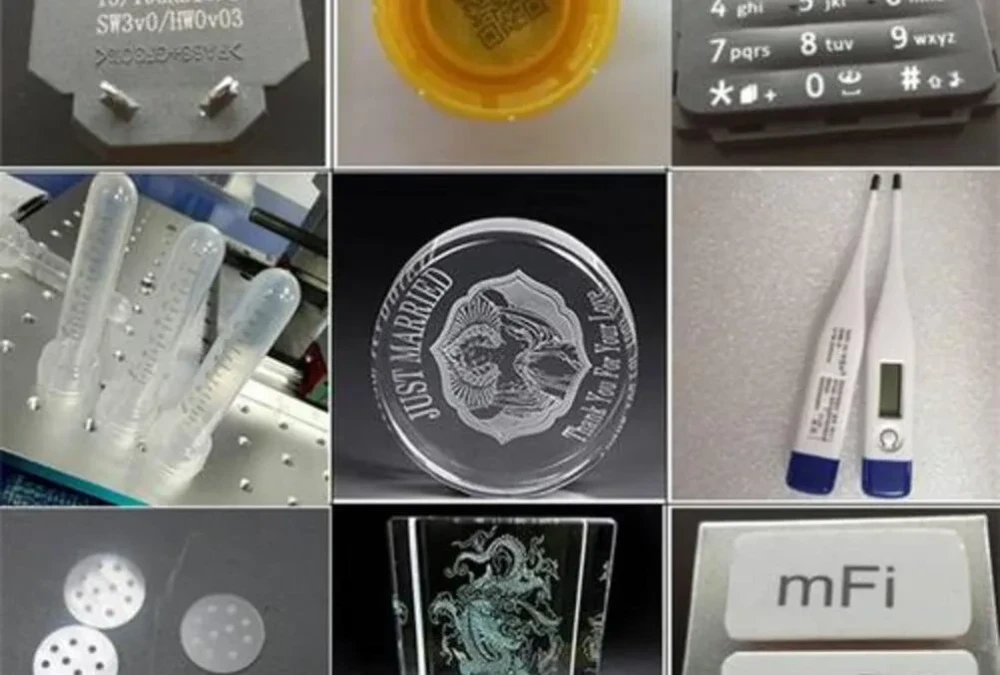
| 普通玻璃 | 光纤激光吸收率低 | 紫外激光 / CO2 激光 |
| 亚克力 | 同上 | CO2 激光(效果很好) |
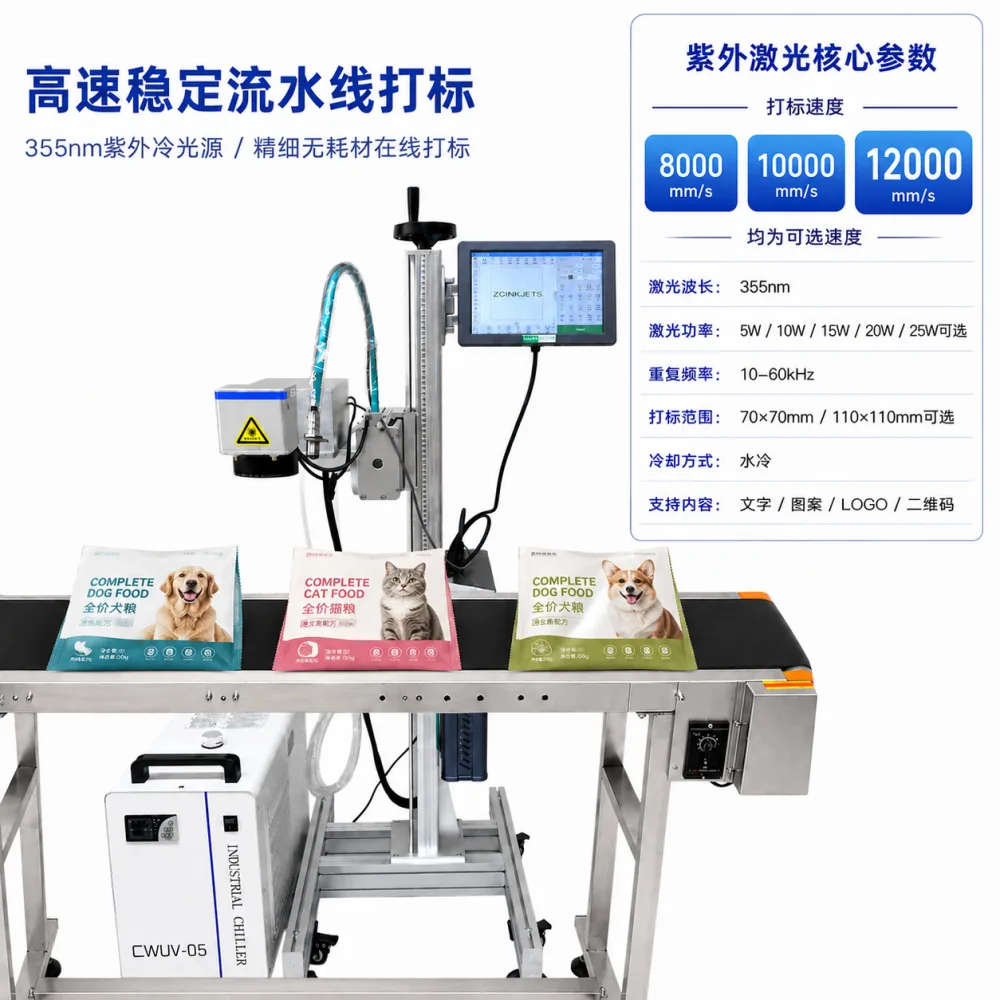
| 透明塑料 | 基本不吸收 | 紫外激光 |
| 木材 / 纸 | 光纤激光不适合 | CO2 激光 |
| 陶瓷 | 易开裂 | 紫外激光,需试打 |
| 高反光镜面 | 效果不稳、有反射风险 | 调参数 + 防护,或选其他工艺 |
结论:如果你的材料主要是玻璃、木材、亚克力、纸张,应该考虑 CO2 激光或紫外激光机型,而不是光纤手持机。
五、参数怎么调(思路,非万能数值)
打标效果取决于三个核心参数:
1. 功率:越高打越深、对比越强,但过高会烧蚀
2. 打标速度:越慢能量输入越多,效果越深
3. 频率:影响打标细腻度和颜色表现
调节原则:
先固定功率,调速度和频率找最佳效果
从低功率试起,逐步上调,避免直接打坏工件
不同材料建立参数库,下次直接调用
> 具体参数需结合设备型号与材料实际测试,厂家一般会提供推荐参数表并协助调试。
六、打标前的验证流程
标准做法:
1. 提供材料样品(含同批次、不同牌号更好)
2. 厂家试打并提供效果照片或视频
3. 确认对比度、深度、是否损伤材料
4. 建立该材料的推荐参数
5. 小批量试产后再正式投产
这一步不能省。 试打是唯一能确认效果的方式。
常见问题
Q:能打彩色吗?
不锈钢等材料通过调整参数可呈现颜色变化,但属于工艺效果,稳定性和重现性需实际验证。
Q:能打深度吗?可以打多深?
可以。深度取决于功率、速度和打标次数。车架号、发动机号这类深度打标通常用 30W 以上机型。
Q:打标后会不会生锈?
不锈钢打标后局部可能降低耐腐蚀性,注意后处理。碳钢打标后建议做防锈处理。
Q:涂层材料怎么打?
激光去除涂层露出底材,形成对比标识,是常见做法。
标签: